面板组装生产线操作技巧;面板组装生产线操作技巧图解
-
面板,组装,生产线,操作,技巧,图解,在,智能,

- 建站百科知识-小虎建站百科知识网
- 2026-10-17 12:17
- 小虎建站百科知识网
面板组装生产线操作技巧;面板组装生产线操作技巧图解 ,对于想了解建站百科知识的朋友们来说,面板组装生产线操作技巧;面板组装生产线操作技巧图解是一个非常想了解的问题,下面小编就带领大家看看这个问题。
在智能制造浪潮席卷全球的今天,面板组装生产线犹如一条精密运转的工业血脉,其效率与质量直接决定了产品的生命力和市场竞争力。你是否曾好奇,那些光洁如镜、功能复杂的控制面板或显示器,是如何在流水线上被精准且高效地组装出来的?背后隐藏着哪些不为人知的操作秘籍?本文将为你揭开面板组装生产线的神秘面纱,通过详尽的技巧阐述与图解逻辑,带你深入这条融合了技术、工艺与智慧的自动化长廊。无论你是产线新人、工艺工程师,还是寻求效率突破的管理者,这里都有你想要的答案。
精准上料与物料管控的艺术
物料是生产线的源头,精准上料是保障流程顺畅的第一道关卡。操作前的准备工作至关重要,需依据生产工单,仔细核对物料的型号、批次与数量,确保与BOM清单完全一致。许多生产延误与质量事故,追根溯源往往始于物料混淆或错漏。一个高效的技巧是推行“色标管理”或“二维码追溯系统”,为不同型号的物料面板或关键元件粘贴视觉区分标签,操作员通过扫描即可快速确认,极大降低了人为错误率。
物料的摆放与供给也充满学问。对于自动化程度较高的生产线,如集成倍速链的流水线,物料应按照组装顺序,预先放置在沿线设定的物料架上,并确保供给路径畅通无阻。操作员需养成“看板管理”习惯,当物料存量低于安全时及时补充,避免生产线因待料而中断。图解中常展示的“物料超市”布局,正是优化供给流的典范,它将常用物料以最短距离配送到工位,减少了不必要的走动和搬运时间。
对于静电敏感元件(如驱动芯片),严格的ESD防护是操作铁律。操作人员必须佩戴防静电手环,工作台铺设防静电垫,物料存放在防静电容器中。一个被忽视的细节是,环境温湿度的控制同样影响物料性能,尤其是胶粘剂、背光模组等对环境敏感的材料,必须在规定条件下存储和取用。这些管控细节,虽不直接参与组装,却是高质量产品的隐形守护者。
工装夹具的妙用与快速换型
工装夹具是操作员的“第三只手”,其设计与使用的巧思直接关乎装配精度与效率。一套优秀的夹具,应能稳定固定面板基板,并提供清晰的定位基准,使元件装配位置毫厘不差。图解中常能看到,针对不同形状的面板(如矩形、异形),会设计专用的仿形托板或真空吸盘夹具,确保面板在操作过程中不发生位移或变形。
快速换型(SMED)能力是现代柔性生产的核心要求。当生产线需要切换生产不同型号的面板时,如何将换型时间压缩到最短?关键在于工装夹具的模块化与标准化设计。例如,采用通用底板搭配可快速拆卸的专用模块,更换产品时只需切换上部模块,而非整个夹具。操作员应接受培训,熟练掌握换型步骤,并将工具、螺丝等按固定位置摆放,实现“手到擒来”的流畅操作。一张清晰的换型作业流程图解,能帮助团队将换型时间从数小时缩短至几分钟。
日常使用中,对工装夹具的保养与点检不容忽视。定期检查定位销是否磨损、夹紧机构是否松动、气动或电动元件是否工作正常。许多装配偏差的根源,并非操作失误,而是夹具的微量磨损累积所致。建立夹具点检表,并辅以图解说明关键检查点,能有效预防批量性质量问题的发生。
精密贴装与对位校准的核心技法
面板组装中,如触摸屏与盖板的贴合、铭牌的粘贴、导光柱的安装等,都需要极高的对位精度。手工操作时,“双目对齐法”是基础技巧:操作员视线需垂直于贴合面,同时观察元件两侧的定位标记与基板上的基准线是否重合。更高级的做法是借助辅助对位工具,如带有十字激光标线的对位台,能将肉眼误差降到最低。
在自动化站,如自动贴标机或精密点胶贴装设备,对位校准则依赖于机器视觉系统。操作员的核心技巧在于对校准程序的熟练掌握与参数微调。例如,定期清洁相机镜头,保证识别标记清晰;根据物料反光特性调整光源亮度与角度;当更换产品时,必须重新进行基准点(Mark点)的示教。一份图文并茂的设备校准SOP(标准作业程序),是确保自动化设备持续稳定输出的圣经。
对于带有背胶的元件(如标签、防尘网)贴装,手法同样关键。推荐的“一角先定”法:先将元件一角对准位置轻轻压下固定,然后像拉窗帘一样,用刮板或手指从固定的一角向对角缓缓抚平,避免产生气泡。贴完后施加均匀压力确保粘合。这个过程在图解中通过动作分解图展示,能让人一目了然,避免因操作不当导致的褶皱或移位。
紧固连接与热熔工艺的掌控
螺丝锁付、卡扣装配、热熔固定是面板组装中常见的机械连接方式。螺丝锁付讲究“力道均匀,顺序科学”。使用电动或气动螺丝刀时,必须根据螺丝规格设置准确的扭矩,并定期用扭矩扳手校验,防止锁紧力不足导致松动,或过大导致滑牙甚至损坏面板螺纹柱。锁付顺序应遵循“对角线交叉进行”的原则,如图解中所示的数字编号顺序,这能保证面板受力均匀,避免因应力集中而产生变形或缝隙。
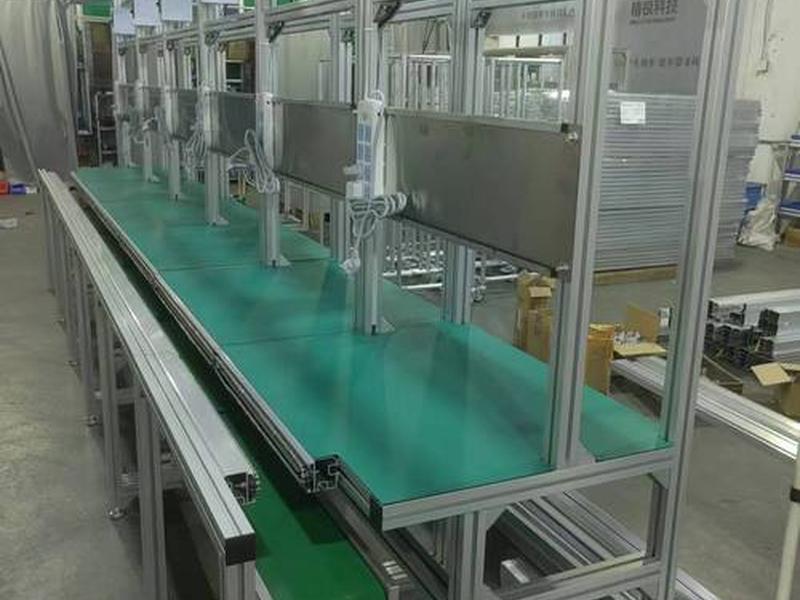
卡扣装配则考验“手感”与“听感”。操作员需要感知卡扣在压入过程中阻力变化,并在听到清脆的“咔嗒”声时确认装配到位。设计良好的卡扣应有明确的入位感,而操作技巧在于对准角度,垂直施力。对于多卡扣结构,同样建议从一端开始,顺序压合,确保装配平顺。
热熔工艺是固定塑料柱或超声焊接的常见方法。温度、压力、时间是热熔的三要素。操作员必须严格按工艺参数设置热熔机,并在首件生产时进行效果验证——检查熔接面是否饱满平整,强度是否达标。一个实用技巧是在热熔头接触工件前,先在空中进行1-2次“空熔”,以稳定温度。热熔后的冷却时间内,工件应保持固定不动,防止连接处因应力而开裂。工艺窗口的细微变化,都可能影响连接强度,因此过程监控与记录至关重要。
在线检测与质量拦截的火眼金睛
质量是制造出来的,更是检测出来的。在组装流水线上,操作员不仅是装配工,更应是第一道质检员。推行“自检”与“互检”制度,即本工位完成操作后立即检查,下工位对上工位来料进行检查。检查内容可简化为“外观、位置、功能”三板斧:外观有无划伤、脏污;装配位置是否准确、平整;如有简单测试(如按键手感、指示灯亮灭),则快速验证功能。
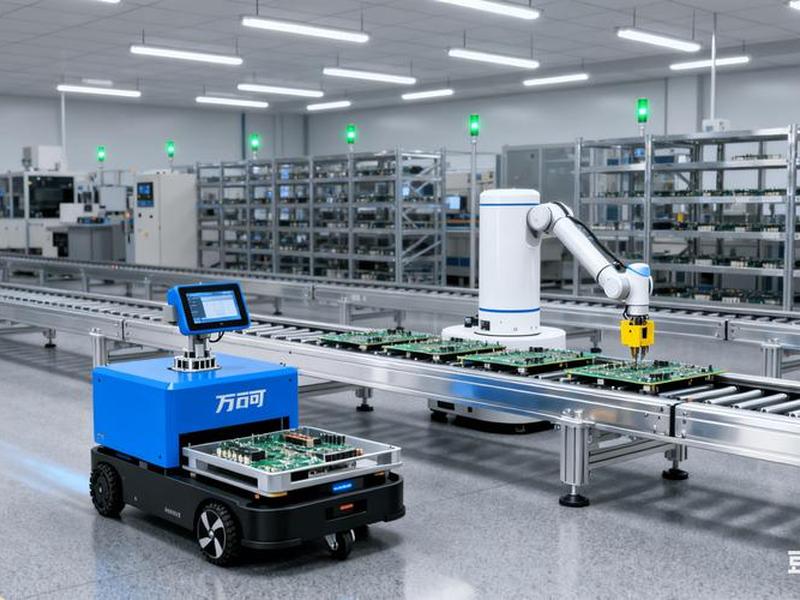
对于关键工位,可引入防错(Poka-yoke)装置。例如,通过物理限位治具,使零件只能以正确方向放入;通过光电传感器,检测是否有漏装元件;通过电测探针,在装配过程中即时检查电路导通性。这些防错装置的原理与应用场景,通过图解形式呈现,能极大地提升质量拦截的效率和可靠性。
最终的功能测试站是产品的“终极大考”。操作员需熟练掌握测试设备的操作,准确判断测试结果。对于失败品,不是简单返修,而要追溯问题根源,是装配问题、元件问题还是设计问题?建立常见缺陷的“缺陷图谱”并配以实物图片,张贴在工位旁,能帮助操作员快速识别和分类缺陷,为后续的工艺改进提供数据支持。这种将质量意识融入每一个操作细节的做法,是打造“零缺陷”生产线的基石。
流程协同与异常应对的智慧
面板组装线是一个协同作战的系统,个人技巧再高超,也离不开团队的默契配合。清晰的站与站之间的物料传递信号至关重要。无论是通过灯光看板、安灯系统,还是简单的呼叫机制,确保当前工位完成品能及时被下道工位接收,避免堆积或等待。
当生产线出现异常,如设备故障、物料不良、品质波动时,快速响应机制是保障停线时间最短化的关键。操作员应被授权在发现异常时立即按下“停止按钮”,并呼召班组长或技术人员。掌握基本的初步排查技能,如检查气源、电源是否正常,是否有异物卡阻,程序是否错选等。生产线常见的故障排除指南,以流程图解的形式呈现,能指导操作员进行第一步的自主维护。
持续改善是生产线永葆活力的灵魂。鼓励操作员提出改善建议,无论是优化一个动作、重新布局一个工具架,还是设计一个更顺手的小工装。许多惊人的效率提升,正是源于一线员工的微小创新。定期回顾生产数据,分析瓶颈工位,通过动作分析(可借助录像和图解)消除浪费动作,让操作如同行云流水般自然高效。
以上是关于面板组装生产线操作技巧;面板组装生产线操作技巧图解的介绍,希望对想了解建站百科知识的朋友们有所帮助。
本文标题:面板组装生产线操作技巧;面板组装生产线操作技巧图解;本文链接:https://zwz66.cn/jianz/383487.html。
猜你喜欢
- 面板设计图片 - 面板设计图片素材 2026-10-17
- 面板的制作;面板的制作基本工艺流程 2026-10-17
- 面板界面设计、界面设计 模板 2026-10-17
- 面板混凝土怎么支模 - 混凝土板墙怎么支模 2026-10-17
- 面板施工方案,面板施工方案怎么写 2026-10-17
- 面板施工技巧;面板施工技巧和方法 2026-10-17
- 面板方法、windows10打开控制面板方法 2026-10-17
- 面板教程视频、面板如何安装视频教程 2026-10-17
- 面板搭建网站,面板搭建网站教程 2026-10-17
- 面板怎么装才平、面板怎么装才平整 2026-10-17







