加工中心编程详细步骤,加工中心编程步骤有哪些
-
加工中心,编程,详细,步骤,有,哪些,在,智能化,

- 建站百科知识-小虎建站百科知识网
- 2026-11-13 07:45
- 小虎建站百科知识网
加工中心编程详细步骤,加工中心编程步骤有哪些 ,对于想了解建站百科知识的朋友们来说,加工中心编程详细步骤,加工中心编程步骤有哪些是一个非常想了解的问题,下面小编就带领大家看看这个问题。
在智能化制造的浪潮中,加工中心犹如一位不知疲倦的“钢铁艺术家”,而赋予其灵魂与指令的,正是编程。每一个精密零件的诞生,都始于一串串严谨的代码。对于初学者或希望精进技能的从业者而言,掌握加工中心编程详细步骤,明晰加工中心编程步骤有哪些,是叩开高效、精准制造大门的关键。本文将深入剖析这一核心流程,将其拆解为清晰可循的路径,无论是复杂的曲面还是精密的孔系,都能通过系统的编程步骤得以实现。跟随本文,你将踏上一场从图纸到成品的思维锻造之旅。
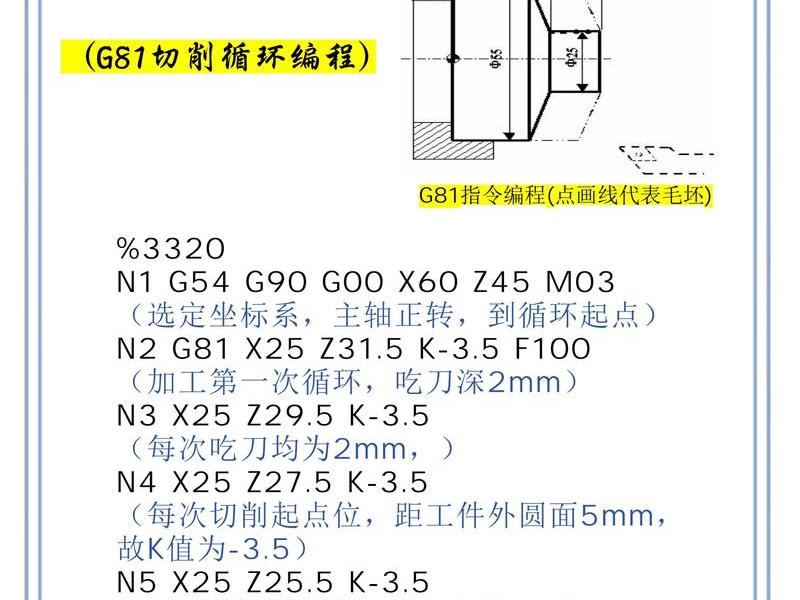
步骤一:蓝图解读与工艺规划
编程绝非凭空想象,它始于对加工对象的深度理解。这第一步,是程序员与设计图纸之间的一场无声对话。
需要彻底消化零件图纸。这不仅仅是看懂尺寸和公差,更要理解零件的功能、材料特性、热处理状态以及最终的装配要求。脑海中需要构建出零件的三维形态,识别出关键特征面、主要加工部位以及可能存在的加工难点。例如,一个薄壁框架零件,其编程核心就在于如何规避加工变形;而一个多曲面叶轮,挑战则在于刀路能否光滑流畅地覆盖复杂型面。
紧接着,基于图纸信息进行加工工艺规划。这是编程的“战略部署”阶段。需要确定加工顺序:是先粗加工去除大量余量,还是先加工精基准?是采用“先面后孔”的原则,还是遵循“先主后次”的规律?必须为每一道工序选择合适的加工设备(如果有多台设备可选)、装夹方式(如虎钳、夹具、真空吸盘等)以及定位基准。工艺规划的合理性,直接决定了加工效率、成本以及最终的产品质量。
将工艺规划具体化为工艺路线卡或工艺过程表。这份文档将清晰地列出从毛坯到成品的每一站“旅程”,包括工序号、工序内容、使用设备、工装夹具、刀具清单等信息。它为后续的刀具准备、坐标设定和代码编写提供了明确的框架和依据,确保编程过程有条不紊。
步骤二:坐标构建与模型准备
在虚拟的数控空间中,准确建立坐标系和三维模型,是为“钢铁艺术家”搭建精准舞台的核心环节。
坐标系是加工中心编程的“宇宙基准”。程序员必须根据工艺规划确定的装夹方案,在机床工作台上建立工件坐标系(通常为G54-G59)。这通常通过寻边器、百分表或探头等工具,精确找到工件的原点(编程原点)在机床坐标系中的位置,并将其输入数控系统。对于复杂或多面加工的零件,可能还需要建立多个坐标系或采用坐标旋转、镜像等功能。坐标系设定的毫厘之差,可能导致加工结果的千里之谬。
随后,是三维模型的准备与处理。在现代CAM编程中,直接使用三维CAD模型进行编程已成为主流。程序员需要将设计部门提供的模型文件导入CAM软件。导入后,并非直接使用,往往需要进行必要的几何修复与优化:修补可能存在的数据破面、清除无关的辅助几何体、根据加工需要创建辅助线或辅助面。例如,为控制刀路范围而绘制边界线,为引导刀具而创建驱动曲面。
根据工艺规划,可能还需要在软件中模拟出毛坯模型。这个虚拟毛坯的尺寸和形状,将是后续生成粗加工刀路的依据。通过对比零件模型与毛坯模型,CAM软件才能自动计算出需要去除的材料区域,实现高效、安全的刀具路径计算。
步骤三:刀具库管理与参数设定
工欲善其事,必先利其器。在数字世界中构建一个强大而合理的“刀具库”,是编程效率与加工稳定性的基石。
根据工艺路线,详细规划所需的所有刀具。这包括刀具的类型(如平底刀、球头刀、面铣刀、钻头、丝锥等)、规格(直径、刃长、总长、刀尖圆角等)、材质(硬质合金、高速钢、涂层类型)以及数量。对于关键工序或难加工材料,可能需要定制非标刀具。将这些信息整理成刀具清单,并为每一把刀具分配一个唯一的刀号(如T01、T02),便于在机床刀库中识别和调用。
在CAM软件中建立虚拟刀具库。需要准确输入每把刀具的几何参数,包括直径、刀尖圆角半径、刃长、刀柄尺寸等。这些参数将直接影响软件计算的刀路轨迹的准确性。更为关键的是,要为每把刀具、针对不同的加工材料(如钢、铝、钛合金)设定合理的切削参数。这包括主轴转速、切削进给速度、每齿进给量、轴向切深、径向切宽等。
切削参数的设定是一门科学与经验的结合。它需要考虑刀具强度、机床功率、材料硬度、加工状态(粗/精加工)、表面质量要求以及排屑情况等多重因素。过于保守的参数会降低效率,过于激进的参数则可能导致刀具崩损甚至工件报废。程序员往往需要参考刀具厂商推荐值,并结合自身经验进行优化,在效率、成本与可靠性之间找到最佳平衡点。
步骤四:刀路策略与轨迹生成
这是编程过程中最具创造性和技术含量的核心阶段,如同为机床编排一场精妙的“刀具之舞”。
程序员需要根据不同的加工区域和精度要求,灵活选择并设定刀路策略。对于大余量去除,常选用“型腔铣”或“深度轮廓铣”进行高效粗加工;对于平面区域,“面铣”或“平面铣”能获得最好的表面质量;对于复杂曲面,“曲面轮廓铣”或“流线铣”是保证光顺度的关键;而对于孔特征,“钻孔”、“镗孔”、“攻丝”等循环指令则能简化编程。每种策略都有其独特的参数体系,如步距、切削模式、拐角处理等。
生成初步刀路后,必须进行仔细的检查与优化。利用CAM软件的刀路模拟功能,从各个角度观察刀具的运动,检查是否存在过切(切到不应加工的部分)、欠切(该加工的地方没加工到)、刀具与夹具或工件发生碰撞的风险。需要优化刀路以提高效率,例如,减少空刀移动、采用螺旋下刀代替垂直下刀以保护刀具、在拐角处增加圆弧过渡以保持切削平稳等。
需要设置必要的辅助指令和安全控制。这包括定义安全高度(刀具快速移动时不会撞到任何物体的高度)、设置进刀/退刀方式(如圆弧切入切出以减少刀痕)、添加切削液开关指令等。一个考虑周全的刀路,不仅能加工出合格产品,更能确保加工过程的安全、平稳与高效。
步骤五:后处理与代码校验
将软件中完美的刀路轨迹,转化为特定机床能够读懂的“语言”,并通过最终校验,是编程付诸实践的临门一脚。
CAM软件生成的刀路是中性文件,需要通过一个关键的“翻译官”——后处理器,将其转换成具体数控系统能识别的G代码程序。后处理器根据目标机床的数控系统品牌(如FANUC、SIEMENS、HEIDENHAIN等)、控制器型号以及机床的特殊功能进行配置。它负责将通用的运动指令、刀具调用指令、主轴控制指令等,转化为符合该机床语法和格式要求的代码。一个匹配的后处理器至关重要,否则可能导致程序报警或运行错误。
生成G代码后,绝不能直接上机运行。必须进行严格的代码校验。首先进行人工审阅,检查程序头尾格式是否正确,刀具号、转速、进给等参数是否与规划一致,关键坐标值有无异常。然后,利用专业的仿真软件(如Vericut)进行更为逼真的虚拟机床仿真。这种仿真不仅检查代码逻辑,更能模拟真实的机床结构、刀库换刀过程、工件装夹情况,以检测任何潜在的碰撞干涉,其可靠性远高于CAM软件自带的刀路模拟。
经过仿真确认无误的程序,方可传入机床数控系统。在正式加工首个零件前,通常还需进行“试切”验证。可以采用降低进给倍率、抬高安全高度、或在不装夹工件的情况下“空跑”程序等方式,进行最终确认。只有经过这层层把关,程序员才能放心地将凝聚了智慧与经验的代码,交付给机床执行。
步骤六:现场调试与归档优化
程序在机床上首次运行,并非编程的终点,而是另一个反馈与优化的起点,是连接虚拟与现实的最后一环。
程序载入机床后,需要进行对刀操作,将程序中设定的刀具长度补偿、半径补偿值与实际刀具的物理尺寸关联起来。然后,在确保安全的前提下(如使用单段执行、调低进给速度),开始首次试加工。操作员与程序员需密切配合,观察切削过程中的声音、振动、切屑形态,这些都是判断切削参数是否合理的重要信号。测量首件成品的关键尺寸,与图纸要求进行比对。
根据试加工的结果,可能需要对程序进行微调。例如,某个尺寸略有偏差,可能需要微调刀具补偿值;切削声音刺耳,可能需要优化转速或进给;局部表面粗糙度不理想,可能需要调整精加工的步距或进刀方式。这个调试过程,是将理论参数与实践条件(如机床实际刚性、刀具磨损状态、材料批次差异)相结合的关键步骤。
程序最终稳定并加工出合格产品后,必须进行规范化归档。这包括将最终版的程序文件、对应的刀具清单、装夹示意图、关键参数表一同保存,并做好版本记录和加工总结。这份完整的档案,不仅为后续批量生产或重复订单提供了可靠依据,其过程中积累的经验与数据,更是优化未来工艺、提升编程水平的宝贵财富。编程,因而成为一个持续改进、不断精进的闭环。
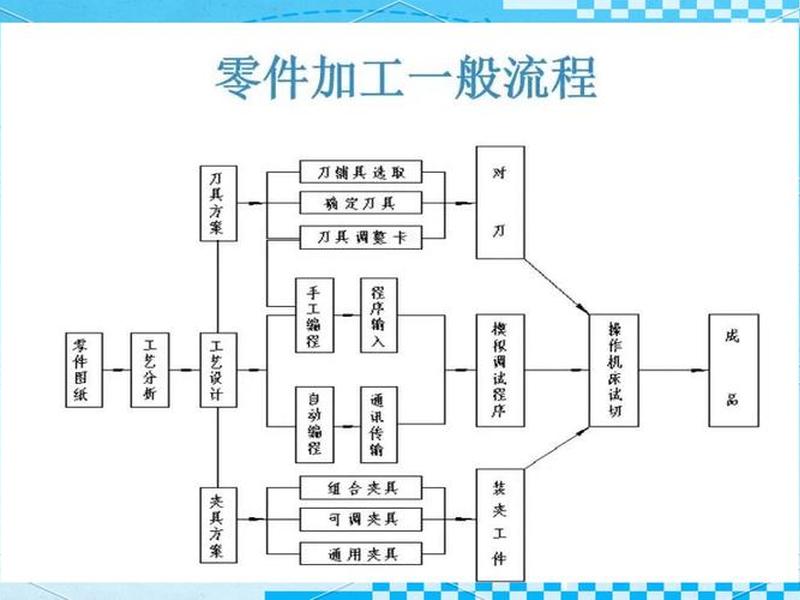
以上是关于加工中心编程详细步骤,加工中心编程步骤有哪些的介绍,希望对想了解建站百科知识的朋友们有所帮助。
本文标题:加工中心编程详细步骤,加工中心编程步骤有哪些;本文链接:https://zwz66.cn/jianz/411334.html。
猜你喜欢
- 加工中心编程软件从哪里弄的 加工中心编程软件从哪里弄的啊 2026-11-13
- 加工中心编程自学软件、加工中心软件编程入门自学 2026-11-13
- 加工中心编程自学视频教材(加工中心编程入门自学视频教程) 2026-11-13
- 加工中心编程自学网站有哪些、加工中心编程自学网站有哪些软件 2026-11-13
- 加工中心编程自学网站官网;加工中心自动编程自学网 2026-11-13
- 加工中心编程自学网站 - 加工中心编程自学网站官网 2026-11-13
- 加工中心编程自学哪个课程好,加工中心编程自学哪个课程好一点 2026-11-13
- 加工中心编程自学入门(加工中心编程自学入门代码) 2026-11-13
- 加工中心编程自学入门视频教程(加工中心编程自学入门视频教程下载) 2026-11-13
- 加工中心编程自学入门用什么软件;加工中心编程自学入门用什么软件好 2026-11-13







