加工中心手工编程技巧,加工中心手工编程技巧图解
-
加工中心,手工,编程技巧,图解,在,数控加工,

- 建站百科知识-小虎建站百科知识网
- 2026-11-13 07:26
- 小虎建站百科知识网
加工中心手工编程技巧,加工中心手工编程技巧图解 ,对于想了解建站百科知识的朋友们来说,加工中心手工编程技巧,加工中心手工编程技巧图解是一个非常想了解的问题,下面小编就带领大家看看这个问题。
在数控加工的精密世界里,手工编程如同匠人手中的刻刀,是将设计蓝图转化为实体零件的核心技艺。对于许多从业者而言,面对繁复的代码与坐标,加工中心手工编程技巧常常被视为一道难以逾越的门槛。掌握这项技能不仅能让你在应对简单零件、快速调试或紧急任务时游刃有余,更能深刻理解机床运行的底层逻辑,成为一名真正的技术掌控者。本文将深入探讨加工中心手工编程的核心技巧,并辅以清晰的图解,为你揭开这项技能的神秘面纱,助你从编程新手蜕变为操控机床的艺术家。
坐标系设定的艺术
坐标系是手工编程的基石,它定义了刀具在空间中的运动原点与方向。熟练运用工件坐标系(G54-G59)是第一步。例如,在程序开头使用G54指令,意味着后续所有坐标点都将以G54坐标系的原点为参照。更精妙的技巧在于灵活切换坐标系,例如在一个程序中处理多个工件时,可以分别设定G54、G55等,避免重复计算。
图解提示可以清晰地展示一个典型的工作台,标出机床坐标系原点、工件坐标系原点以及它们之间的偏移关系。另一个图解则可以对比绝对坐标(G90)与增量坐标(G91)的差异:绝对坐标始终以预设原点为基准,而增量坐标则以上一个点的位置为临时起点,这对于连续钻孔或重复轮廓加工至关重要。
深刻理解坐标系能有效避免“撞机”等严重事故。编程时,务必在安全高度(如Z50.)进行快速移动(G00),确保刀具在接近工件前已远离所有障碍。一个常见的技巧是,在程序开头使用G28指令让各轴返回参考点,以建立统一的初始位置,为后续精准定位打下坚实基础。
G代码与M代码的魔力
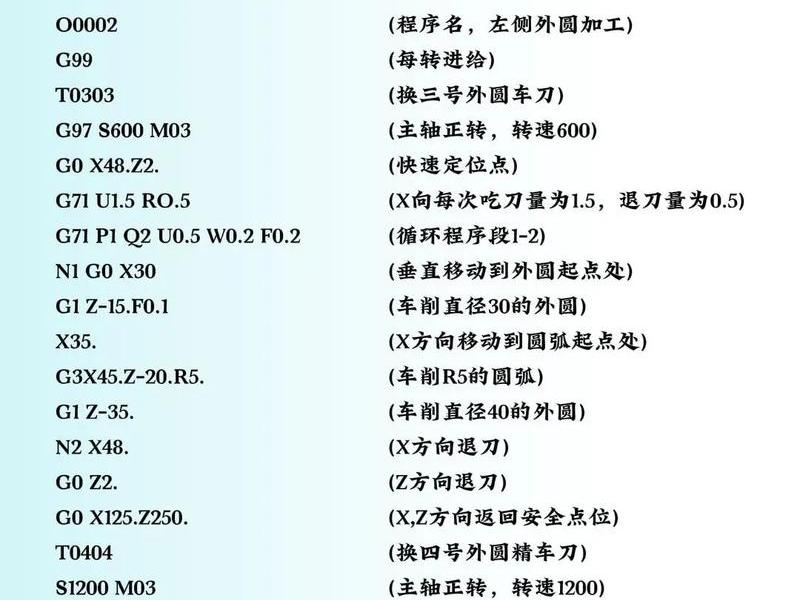
G代码和M代码是驱动机床的“语言”。G代码控制运动轨迹,如G01直线插补、G02/G03圆弧插补。而M代码则掌管辅助功能,如M03主轴正转、M08开启冷却液。手工编程高手不仅熟记这些代码,更懂得如何将它们组合成高效的指令序列。
一个关键技巧是合理使用固定循环指令,它能将复杂的加工动作简化为一行代码。例如,钻孔循环G81(点钻)或G83(深孔啄钻),只需指定孔底深度(Z值)、参考平面高度(R值)和进给速度(F值),机床便会自动完成“快速定位-工进钻孔-快速退回”的完整过程。图解可以生动展示G83指令执行时,刀具分段啄入、退屑再进的动态过程,让抽象代码变得直观易懂。
巧妙运用M代码的组合能提升效率与安全性。例如,M13可以同时实现主轴正转和开启冷却液。在程序结尾,规范的写法是使用M05停止主轴,再用M09关闭冷却液,最后用M30结束程序并返回到开头。记住,M00(程序暂停)和M01(选择暂停)是调试和检查的利器,善用它们可以在关键时刻介入,观察加工状态。
刀具补偿的智慧应用
刀具补偿是手工编程中化繁为简的“神技”。它允许编程者直接按照零件图纸的轮廓尺寸编写程序,而将刀具的实际半径或长度差异交给系统自动计算补偿。长度补偿(G43/G44)用于修正不同刀具的长度差异,确保每把刀都能准确到达设定的Z轴深度。
半径补偿(G41左补偿/G42右补偿)则更为精妙。它让编程者无需计算刀具中心轨迹,只需按零件最终轮廓编程即可。图解可以清晰对比使用补偿前后的刀具路径:未补偿时,刀具中心需沿偏置后的轨迹运动;使用G41后,只需指定轮廓路径,系统会自动让刀具向左偏移一个半径值进行切削。这对于轮廓铣削、尤其是带有圆弧的复杂外形加工,能极大减少计算量并提高精度。
应用补偿时,必须遵循“先建立、后取消”的原则。通常在刀具切入工件前的一小段直线行程中建立补偿(G41/G42),在切出工件、抬刀前用G40取消补偿。一个至关重要的细节是,建立和取消补偿的程序段必须在G00或G01的直线移动中完成,严禁在G02/G03圆弧插补段进行,否则极易导致过切或报警。
子程序与循环的进阶策略
当遇到重复性的加工模式,如阵列孔、相同轮廓的多层切削时,子程序(M98调用/M99返回)和循环指令是提升编程效率的终极武器。它们能避免代码的冗长重复,使程序结构清晰、易于修改。例如,加工一个圆周均布的螺栓孔,可以先编写一个钻孔的子程序,然后通过坐标旋转或极坐标指令(G16)循环调用。
图解可以展示一个典型的子程序调用流程:主程序设定初始位置和参数,通过M98 P(子程序号)L(调用次数)指令跳转到子程序;子程序完成具体的钻孔或铣削动作后,用M99返回主程序。对于深度方向的重复切削,如铣键槽或型腔,可以在子程序内通过修改Z坐标或使用局部变量来实现分层加工。
循环控制不仅限于子程序。利用系统提供的用户宏程序或参数编程,可以实现更复杂的逻辑判断和变量运算,例如根据不同的工件厚度自动计算钻孔深度,或实现条件跳转。掌握这些进阶技巧,意味着你的手工编程能力已从“模仿”走向“创造”。
程序调试与安全校验
再完美的程序,未经校验都可能是危险的指令。手工编程的最后一道,也是最关键的一道关卡,是严谨的调试与验证。空运行是首选方法:在机床上不安装工件和刀具(或使用对刀仪模拟),以较低倍率运行程序,观察坐标轴的运动轨迹是否与预期相符。
图形模拟功能是现代数控系统的一大福音。它能在屏幕上动态显示刀具路径,提前发现轨迹干涉、过切或撞刀风险。对于没有图形模拟功能的机床,可以采用“笔代刀、纸代件”的土办法,在坐标纸上画出刀具路径进行校验。
首件试切务必采用单段执行模式,让程序一步一步运行,操作者可以随时暂停,检查尺寸、观察切削状态。要密切关注切削参数(S主轴转速、F进给速度)是否合理,冷却是否充分。一个细微的编程错误,例如将G01误写为G00,可能导致刀具以极快速度撞向工件。养成编写完程序后反复默读、逐行检查的习惯,是每一位优秀编程者的职业素养。
工艺融入编程的思维
最高境界的手工编程,不仅仅是代码的堆砌,更是加工工艺的凝练。编程前,必须对零件图纸进行彻底的工艺分析:选择何种刀具?采用顺铣还是逆铣?切削用量如何匹配材料特性?走刀路径如何保证刚性并减少空行程?
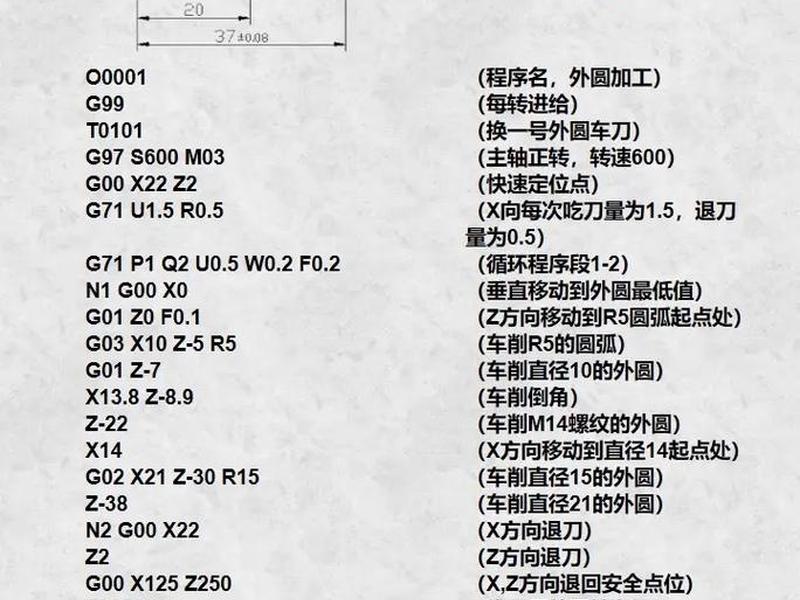
例如,铣削一个封闭型腔,合理的路径是先从内部预钻孔,再用立铣刀螺旋下刀或斜线下刀,避免垂直扎刀造成的振动和刀具损伤。铣削外轮廓时,通常采用顺铣(G41左补偿)以获得更好的表面光洁度和刀具寿命。图解可以对比顺铣与逆铣时,刀具受力方向与切屑形成的不同,直观解释工艺选择的原因。
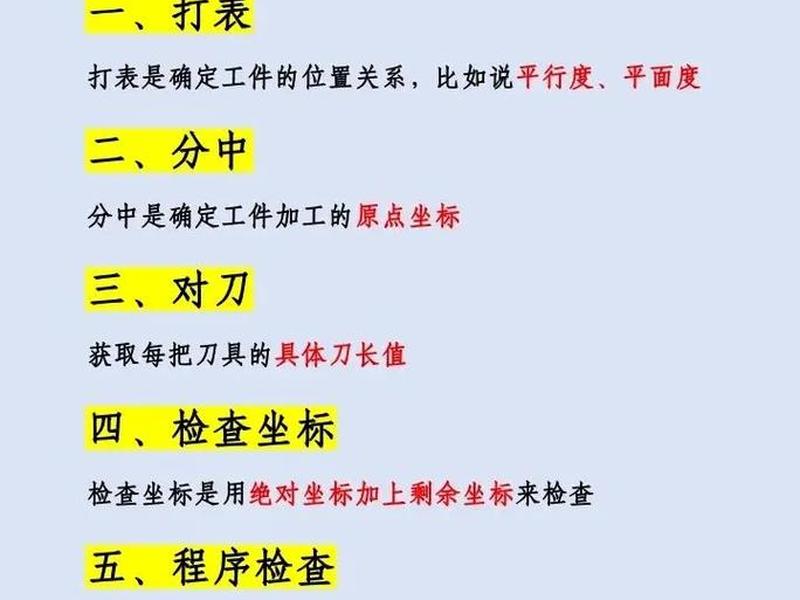
将工艺思维融入编程,意味着每一行代码都承载着对材料、刀具、机床性能的深刻理解。它要求编程者不仅是代码的书写员,更是整个加工过程的规划师和指挥官。
以上是关于加工中心手工编程技巧,加工中心手工编程技巧图解的介绍,希望对想了解建站百科知识的朋友们有所帮助。
本文标题:加工中心手工编程技巧,加工中心手工编程技巧图解;本文链接:https://zwz66.cn/jianz/411315.html。
猜你喜欢
- 加工中心手工编程自学网 加工中心手工编程自学入门 2026-11-13
- 加工中心入门编程视频(加工中心入门编程视频讲解) 2026-11-13
- 初学者做电商怎么入手;初学者做电商怎么入手工程 2026-11-13
- 免费加工中心ug编程软件 - 免费加工中心ug编程软件哪个好 2026-11-08
- 代做手工活平台(手工活代发哪个平台有保障) 2026-11-06
- 个人网站怎么做新手、个人网站怎么做新手工作 2026-11-04
- ui设计学多久能上手;ui设计学多久能上手工课 2026-10-31
- 织网工具、手工织网工具 2026-10-09
- 织网制版 手工织网技术 2026-10-09
- 织梦网手工教程(织梦网手工教程视频) 2026-10-09







