设备组装流程、设备组装流程主要有几个步骤
-
设备,组装,流程,、,主要,有几个,步骤,想象,

- 建站百科知识-小虎建站百科知识网
- 2026-10-15 04:52
- 小虎建站百科知识网
设备组装流程、设备组装流程主要有几个步骤 ,对于想了解建站百科知识的朋友们来说,设备组装流程、设备组装流程主要有几个步骤是一个非常想了解的问题,下面小编就带领大家看看这个问题。
想象一下,你面对的是上千个精密零件,它们看似无序地散落一地。通过一套系统化、科学化的流程,这些冰冷的金属与电子元件将神奇地“活”过来,组合成一台能够稳定运行、创造价值的完整设备。设备组装,绝非简单的“拼积木”,而是一门融合了精密工艺、严谨逻辑与工程智慧的艺术。它是一套严谨的、环环相扣的系统工程,每一个步骤都至关重要,共同决定了最终产品的性能、寿命与可靠性。那么,一套高效、可靠的设备组装流程,究竟包含哪些核心步骤?本文将为你层层剥茧,深入剖析从准备到交付的六大关键阶段。
一、组装前奏:精密策划与万全准备
组装之旅的起点,并非动手操作,而是一场精密的“头脑风暴”与资源总动员。这一阶段的核心在于“谋定而后动”,为后续的实体装配铺设一条清晰、安全的轨道。
首要任务是技术资料的“破译”与消化。装配工程师需要深入研究设备总装图、部件图、电气原理图以及技术规格说明书。这不仅是熟悉零件形状与位置,更是理解设计意图、公差配合要求以及关键质量控制点的过程。一份清晰的物料清单是行动的圣经,必须逐项核对所有零部件的名称、规格、数量,确保万无一失。
工欲善其事,必先利其器。根据工艺要求,准备齐全且状态完好的工具至关重要。从常规的扳手、螺丝刀、测量器具,到专用的液压工具、扭矩扳手、激光对中仪,甚至清洁用的超声波清洗机,都必须提前校验。润滑油脂、密封胶、绝缘材料等辅助耗材也需备齐。一个井然有序、标识清晰的工具墙,是高效作业的基础。
环境,是常常被低估的“沉默参与者”。组装场地必须满足清洁、干燥、照明充足的基本要求。对于精密设备,还需控制环境温度、湿度与洁净度。安全永远是第一要务,必须检查并配备必要的防护设施,如安全围栏、警示标识、消防器材以及个人防护装备。这个阶段花费的每一分钟,都将为后续流程扫清障碍,其价值远超想象。
二、基础构筑与设备就位:奠定稳定的根基
万丈高楼平地起,设备组装同样始于一个坚实、精确的基础。这个步骤如同为精密仪器打造专属的“王座”,任何微小的偏差都可能在长期运行中被无限放大。
设备基础验收是第一步。需要严格依据设计图纸,使用精密仪器检查基础的尺寸、标高、水平度、预埋地脚螺栓或锚板的位置与标高。混凝土的强度必须达到设计要求,表面应平整无缺陷。这个过程如同为建筑打地基,容不得半点马虎。
随后是关键的垫铁设置与设备吊装就位。根据设备的重量和受力分布,计算并安放规格合适的垫铁组,用于调整设备水平度和承受载荷。吊装环节则是力量与精细的结合,必须制定详细的吊装方案,选择恰当的吊具与方法,确保设备平稳、安全地放置到预定位置。大型设备吊装往往需要专项方案与统一指挥,一丝不苟是唯一的信条。
初步就位后,便进入精细的“找平找正”阶段。使用框式水平仪、激光水准仪等工具,反复调整设备底座的纵横水平度。依据厂房基准线,校正设备的中心线、标高以及与关联设备之间的相对位置。这个过程需要极大的耐心,通过微调垫铁,使设备的安装精度达到图纸要求的毫米甚至微米级,为后续运行平稳性打下决定性基础。
三、核心装配与连接:赋予设备生命骨架
这是组装流程中最具“创造性”的核心环节,将零散的部件构建成设备的有机整体。它遵循着从内到外、从局部到整体、从机械到电气的严密逻辑。
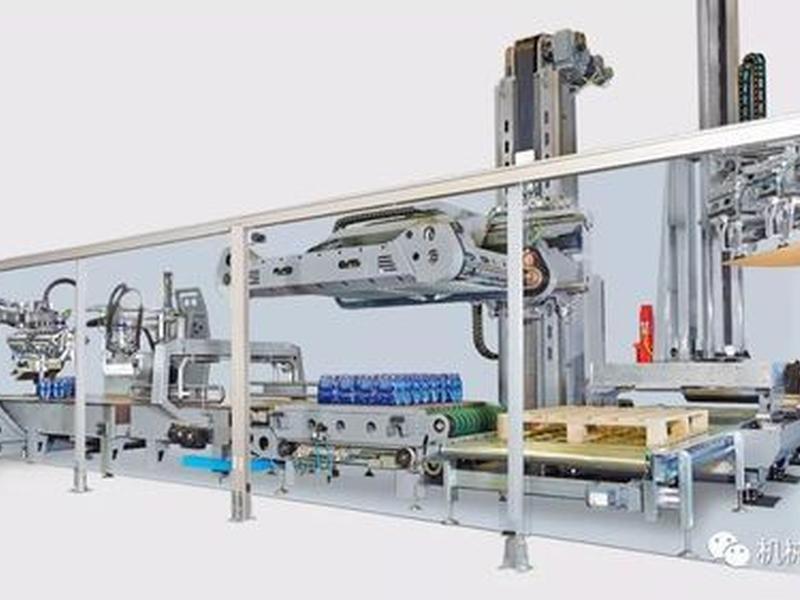
首先是机械部件的装配。通常遵循“先部件、后总装”的原则。在洁净的环境下,对关键零件如轴承、轴、齿轮、密封件进行最后的清洗与检查。然后按照装配工艺,进行过盈配合、螺纹连接、键连接、销连接等操作。例如,轴承装配需要采用热装或专用工具压入,确保无损伤;螺纹连接需使用扭矩扳手按规定顺序和力矩值紧固,保证受力均匀与防松可靠。
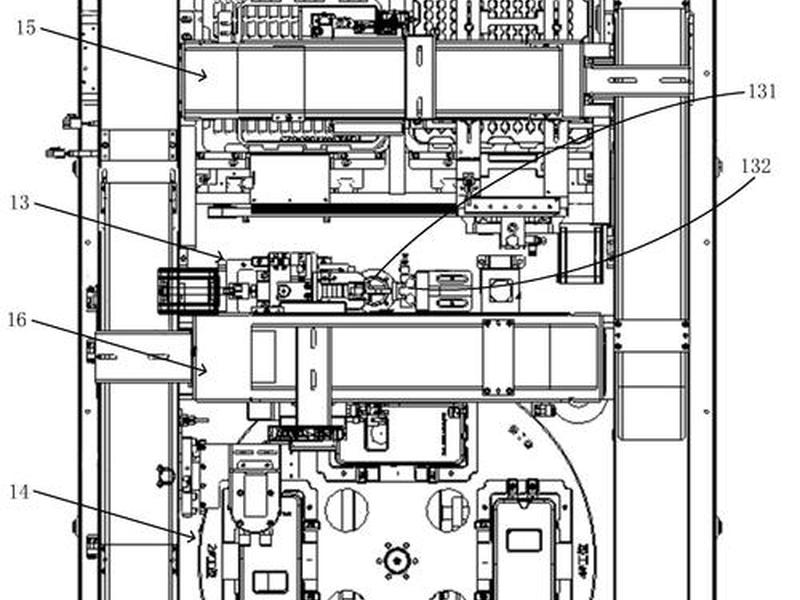
在机械主体框架搭建完成后,便进入电气与控制系统装配。这包括电控柜内元器件(如PLC、断路器、接触器、驱动器)的安装、布线,以及柜外传感器、执行器、电机等现场设备的接线。布线工艺要求横平竖直、捆扎整齐、标识清晰,强弱电分离,并做好接地与屏蔽,以抵抗干扰、保障安全。每一根线缆的正确连接,都是为设备注入“神经网络”。
此阶段还需穿插进行管道与辅助系统安装,如液压油管、气管、冷却水管等。管路的铺设需考虑走向合理、固定牢固、无死弯,接头处必须密封严实,经过压力测试确保无泄漏。机械、电气、流体各系统在此阶段交织并行,逐渐勾勒出设备的完整轮廓。
四、精度调整与功能调试:从静态到动态的飞跃
设备装配成形后,仍需经过一系列精细的调整与测试,才能从一具“静态雕塑”转变为“动态生命体”。这是验证装配质量、确保设计功能实现的关键步骤。
精度复查与调整是动态测试前的最后校准。在设备初步固定后,需再次全面检测各项静态精度,如主轴的径向跳动与轴向窜动、导轨的直线度与平行度、工作台面的平面度等。对于精密机床或联动生产线,还需进行复杂的几何精度与位置精度检测。任何超差都必须查明原因,通过刮研、调整垫片或重新装配予以消除,直至完全符合标准。
接下来是激动人心的单机调试与试运行。遵循“先无负荷、后负荷,先点动、后连续,先低速、后高速”的原则。首先进行电气控制回路调试,检查各按钮、开关、指示灯、安全装置是否正常。然后进行设备空载试运行,观察各机构运动是否平稳、顺畅,有无异常噪音、振动或发热。同时调试传感器位置、行程开关限位、伺服系统参数等。
空载正常后,逐步加载至额定负荷进行试运行。在此过程中,密切监控设备的电流、电压、压力、温度、振动等关键参数,测试其加工精度、运行速度、重复定位精度等性能指标是否达标。这是一个发现并解决问题的过程,可能需要反复调整机械间隙、电气参数或控制程序,直至设备在所有工况下均表现稳定、可靠。
五、最终固定与收尾完善:锁定卓越成果
当设备通过所有调试,性能达到最佳状态后,便需要将这份“完美”永久固定下来,并完成最后的修饰与确认,为长期稳定运行加上保险。
核心工作是二次灌浆与最终紧固。在设备底座与基础之间,灌注高强度微膨胀灌浆料,使其充满所有空隙,形成均匀、坚实的承载体。灌浆料养护达到强度后,对地脚螺栓进行最终的、统一的力矩紧固。这个过程将设备、垫铁、基础牢固地结合成一个整体,极大地增强了设备的抗振性与刚性,防止因长期运行产生位移。
随后进行全面的收尾与标识工作。清理设备内外因装配调试产生的油污、碎屑;对外露的加工面、导轨等部位涂抹防锈油;补齐所有盖板、防护罩。必须规范地张贴各类安全标识(如旋转方向、警告标志、接地符号)、润滑点标识、操作铭牌及设备参数牌。这不仅是为了美观,更是安全操作与未来维护的重要依据。
整理并移交全套技术资料。包括最终修改确认后的图纸、装配记录、精度检验报告、调试参数记录、合格证明书以及操作维护手册。这套完整的档案,是设备一生的“出生证明”与“健康档案”,对于后续的验收、使用、维护、改造具有不可替代的价值。
六、系统验证与交付运行:价值的最终兑现
组装流程的终点,是设备作为生产系统一部分的成功融入与价值释放。这超越了单台设备的范畴,着眼于整体效能。
对于独立设备,进行最终的连续空载与负荷试车考核,模拟实际生产节拍运行规定时间(如72小时),确保无任何故障。对于联动生产线或成套设备,则需进行复杂的联动调试与系统集成测试。检查各单机之间的通信、同步、联锁保护是否精准无误,物料流转是否顺畅,整线节拍是否达到设计产能。
在用户现场,还需进行生产试件或试加工,用实际产品来验证设备的最终能力。只有加工出的产品完全符合质量要求,设备组装流程才算真正画上圆满句号。最终,由供需双方共同进行正式验收,签署验收文件,设备从此正式投入生产,开始创造价值。
以上是关于设备组装流程、设备组装流程主要有几个步骤的介绍,希望对想了解建站百科知识的朋友们有所帮助。
本文标题:设备组装流程、设备组装流程主要有几个步骤;本文链接:https://zwz66.cn/jianz/380883.html。
猜你喜欢
- 设备网站建设,设备网站建设规范 2026-10-15
- 设备搭建教程、设备搭建教程图片 2026-10-15
- 设备搭建和安装(设备搭建和安装的区别) 2026-10-15
- 设备搭建 - 直播间设备搭建 2026-10-15
- 设备开发教程;设备开发教程pdf 2026-10-15
- 设备建设 - 设备建设是什么意思 2026-10-15
- 设备建站教程 建站详细教程 2026-10-15
- 设备平台建设方案(设备平台建设方案怎么写) 2026-10-15
- 设备安装怎么节能、设备安装怎么节能环保 2026-10-15
- 论坛网站搭建的详细步骤教程、搭建论坛网站的流程 2026-10-15







