套模工艺步骤详解 套模工艺步骤详解图片
-
套模,工艺,步骤,详解,图片,在,精密,制造,的,

- 建站百科知识-小虎建站百科知识网
- 2026-09-26 08:27
- 小虎建站百科知识网
套模工艺步骤详解 套模工艺步骤详解图片 ,对于想了解建站百科知识的朋友们来说,套模工艺步骤详解 套模工艺步骤详解图片是一个非常想了解的问题,下面小编就带领大家看看这个问题。
在精密制造的世界里,套模工艺宛如一位沉默的魔术师,它通过精妙的“嵌套”与“套裁”艺术,将材料的潜能发挥到极致,显著降低成本并提升生产效率。本文将以套模工艺步骤详解为核心,结合关键步骤的视觉化呈现(套模工艺步骤详解图片),为您揭开这一高效制造技术的神秘面纱。无论您是制造业的资深工程师,还是渴望了解先进工艺的爱好者,这篇深入浅出的指南都将带您穿越从理论到实践的完整旅程,掌握让产品在成本与质量天平上赢得优势的密钥。
工艺精髓与核心价值
套模工艺,绝非简单的模具排列游戏。其核心思想在于“一体多件”或“嵌套生产”,即在同一套模具或一次冲压行程中,通过巧妙的排样设计,同时生产出多个相同或不同的零件。这就像一位技艺高超的裁缝,在裁剪一块珍贵布料时,通过精密计算和交错排布,最大化地利用每一寸材料,减少边角废料。
这种工艺带来的价值是革命性的。最直观的体现是材料利用率的飙升。在传统单件生产中,由于零件形状不规则而产生的废料区往往令人痛心。而套模技术通过零件间的互补嵌套,能将材料利用率提升数个甚至十多个百分点。对于汽车覆盖件这类大型钣金件,材料成本占总成本比重极高,每一点利用率的提升都意味着巨大的经济效益。
更深层的价值在于生产效率和模具成本的优化。实现“一模多件”,相当于在不增加设备投入和主要工时的情况下,成倍提升单次冲压的产出。开发一副集成了多个零件生产的复合模具,虽然初期设计复杂度增加,但相比为每个零件单独开发模具,总体的模具制造、维护和管理成本得以有效降低,尤其适合大规模、批量化的生产场景。
前期分析与方案设计
成功的套模始于缜密的前期分析。这并非简单的零件拼图,而是一项需要综合考量产品、工艺与成本的系统工程。第一步是零件的“相亲”过程——筛选具有套模潜力的候选零件。工程师需要深入分析整车或产品族的所有相关制件,重点考察其材质、厚度、造型特征以及生产节拍要求。例如,汽车引擎盖内板上的大面积平整区域或门内板窗框处的空间,就可能成为嵌入另一个较小支撑板的理想位置。
接下来是工艺可行性评估,这是决定套模成败的关键。必须运用专业的CAE(计算机辅助工程)分析软件,对初步的套模方案进行数字化仿真。分析重点包括:材料在复杂变形下的流动是否顺畅、有无开裂或起皱风险、嵌套后对原有零件成形性的影响、以及模具刀块强度是否足够。正如案例中提到的,当门外板支撑板嵌入引擎盖内板时,其连接部位的应力集中问题必须提前识别并优化。
最终,在多个备选方案中优选出最佳路径。设计团队需要权衡材料节省、模具复杂度增加、生产稳定性以及后续修边、分离工序的难易度。一个优秀的套模方案,是在成本、质量、效率之间找到的最佳平衡点,它可能源于一个打破“总成”界限、从整车视角出发的巧妙构思。
模具结构设计与排样
方案确定后,便进入将创意转化为蓝图的模具结构设计阶段。排样设计是此阶段的灵魂,它直接决定了材料利用率。设计师需要在二维或三维空间中,像下棋一样反复推敲各个零件的摆放位置、角度和间距,确保在满足工艺边界条件(如压边圈需求、送料方向)的前提下,尽可能紧密地“镶嵌”在一起,减少搭边和料尾浪费。
模具结构设计则需应对“一体多件”带来的独特挑战。由于要在一个模腔内完成多个零件的成形,模具内部结构可能更加复杂。需要特别关注的是刀块(修边、冲孔)的布置与强度。零件间距过小可能导致修边刀块过于薄弱,在长期冲压中易断裂。废料的排出路径必须通畅,防止套裁产生的异形废料卡滞在模腔内,引发生产中断甚至模具损坏。
还需充分考虑自动化生产的适配性。例如,在分离工序前,如何设计可靠的机械手抓取点或吸盘位置,确保在转运过程中,连接尚存的复合件不会在薄弱处断裂。模具上可能需要设计专门的定位、导正机构,保证每个冲压循环中,坯料和半成品的位置精度,这是实现稳定、高效自动化生产的基石。
关键步骤与操作要点
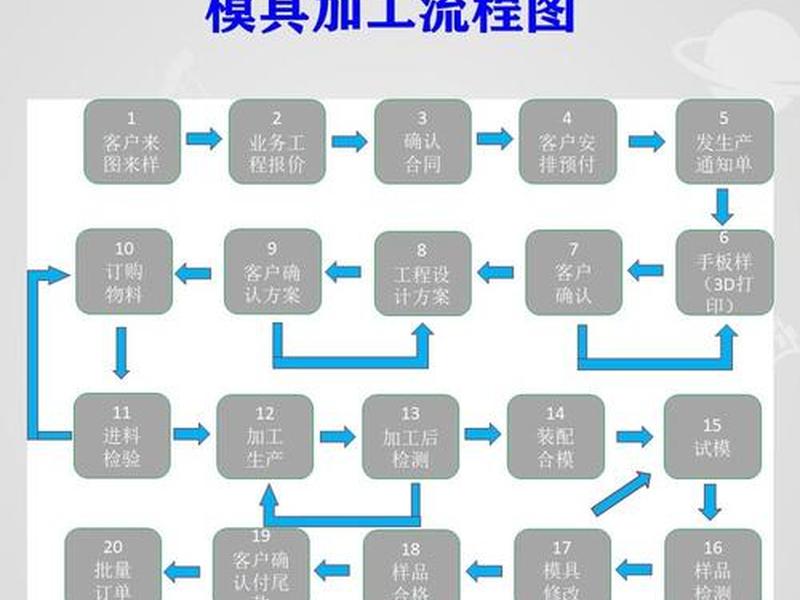
当模具走下图纸,进入车间,便是工艺步骤实战的阶段。第一步是模具的安装与调试,这是精度奠基的环节。安装时,必须确保上下模的同心度与平行度,特别是采用套冲技术时,每一次冲压的定位都必须毫厘不差。调试压力至关重要,需根据材料特性逐步加压,并通过试冲印痕来精确调整,确保各处刀口深度一致,实现完美的全断或半断效果。
第二步是材料的准备与固定。套模生产往往对卷料或片材的宽度、送料步距有精确要求。材料在进入模具前,需通过送料机构稳定传输,并利用侧导板、定位针等装置精确固定。在一些精密套冲中,甚至会在承料板上垫衬特定厚度的衬板(如黄板),并开出避位孔,既保护模具,又为材料提供稳定支撑,防止冲压过程中材料滑动或抖动,这是保证套冲精度的隐性关键。
第三步是试模与工艺参数优化。即使经过完美的CAE分析,实际试模仍是不可或缺的“终考”。通过试模,观察零件的成形质量、检测尺寸精度、分析废料状态。可能需要微调压边力、冲压速度、润滑条件等工艺参数,以解决可能出现的局部微裂纹、回弹偏差或表面缺陷等问题。这个过程是理论与实践的最终校准,旨在将生产状态调整至最佳。
问题识别与解决策略
套模工艺在带来效益的也引入了新的挑战,提前识别并制定对策是保障量产顺利的防火墙。最常见的风险之一是成形稳定性变化。零件嵌套后,材料流动路径变得复杂,相互边界区域可能成为应力集中区,增加开裂风险。对策包括优化零件局部造型(如增加圆角)、调整拉深筋布局以控制材料流入,或采用更优的板材成形润滑剂。
其次是模具维护复杂化与寿命管理。结构复杂的套模,其刀块、镶件更多,磨损点也随之增加。需要建立更频繁的预防性维护计划,重点检查易损部位。由于一次失效可能导致多个零件报废,因此对模具钢材的耐磨性和韧性提出了更高要求,关键部位可能需采用硬质合金或进行特殊表面处理。
最后是质量控制与分离工序。套模生产出的往往是连在一起的复合件,需要在最后工序进行分离。分离工序的工艺设计(如冲切、激光切割)必须保证分离面质量,无毛刺或变形。质量控制体系也需要调整,可能需要增加对嵌套交界区域的专项检测,确保一个零件的生产问题不会隐蔽地传递到另一个零件上。
技术演进与未来展望
套模工艺本身也在不断进化。随着数字化与智能化的浪潮,其发展进入新阶段。先进的排样软件可以自动计算最优的材料布局,人工智能算法甚至能自主探索人类未曾想到的嵌套方式,进一步提升材料利用率。CAE仿真技术的精度日益提高,使得在虚拟世界中几乎能100%预测和解决潜在工艺问题,大幅缩短模具开发周期。
套模的理念正与柔性制造相结合。通过模块化的模具设计或可快速更换的镶件,使得一套基础模具能够通过调整,适应小批量、多品种的套模生产,满足日益增长的个性化定制需求。与激光拼焊、液压成形等新工艺的结合,也拓展了套模技术的应用边界。
展望未来,套模工艺将继续向着更高效、更智能、更环保的方向迈进。它不仅是企业降本增效的利器,更是推动制造业向资源节约型、环境友好型转型的重要技术路径。掌握其精髓,意味着在激烈的市场竞争中,握有一把开启精益制造之门的钥匙。
以上是关于套模工艺步骤详解 套模工艺步骤详解图片的介绍,希望对想了解建站百科知识的朋友们有所帮助。
本文标题:套模工艺步骤详解 套模工艺步骤详解图片;本文链接:https://zwz66.cn/jianz/359759.html。
猜你喜欢
- 套模操作使用流程(套模操作使用流程是什么) 2026-09-26
- 套模局域网建站教程(套模什么意思) 2026-09-26
- 套模什么意思 - 套模是什么意思 2026-09-26
- 夸克网站创建步骤、夸克建站系统官网 2026-09-26
- 夸克单个下载设置步骤 - 夸克下载设置在哪 2026-09-26
- 夸克免费安装步骤;夸克免费下载安装 2026-09-26
- 头条账户搭建的步骤与思路 头条账户搭建的步骤与思路是什么 2026-09-26
- 天然气站工艺流程详解 天然气站工艺流程详解视频 2026-09-26
- 天然气埋管安装步骤 - 天然气管道埋设施工步骤 2026-09-26
- 天宇全站仪放样步骤;天宇全站仪放样步骤详解 2026-09-25







